Domov / Novinky / Priemyselné správy / Preventive Maintenance: The Key to Consistent Thermoforming Quality
Výrobná linka postavená okolo a stroj na tvarovanie za tepla je len taká spoľahlivá, ako sú nástroje a podporné zariadenia napájané. Opotrebenie plesní, nekonzistentná manipulácia s plechmi a zanedbané systémy prebrúsenia zriedka zlyhajú naraz. Namiesto toho v malých prírastkoch zhoršujú kvalitu výstupu: tu o niečo hlbšia stopa odvzdušnenia, tam defekt popruhu, až kým miera šrotu stúpa bez zjavnej jedinej príčiny.
Inžinieri závodu, ktorí sledujú príčiny prestojov, neustále zisťujú, že neplánované opravy foriem a poruchy pomocných zariadení majú na svedomí neúmerný podiel stratených výrobných hodín v porovnaní so základnými poruchami strojov. Nie je to preto, že nástroje sú vo svojej podstate krehké, ale preto, že sa im venuje najmenej plánovanej pozornosti v porovnaní s tým, koľko cyklického stresu absorbuje. Každý tvarovací cyklus vystavuje povrch formy rýchlemu ohrevu, mechanickej upínacej sile a vákuovému ťahaniu, pričom všetky tieto procesy sa spájajú v desiatkach tisíc cyklov.
Nižšie uvedené časti rozpisujú praktické, technicky podložené postupy údržby v troch vzájomne prepojených oblastiach: samotná forma a nástroje, pomocné systémy, ktoré podporujú tvarovanie, a zariadenie na strane extrudéra, ktoré pripravuje a recykluje materiál. Cieľom je rytmus údržby, ktorý zachytí opotrebovanie skôr, ako sa stane defektom, a zachytí posun zariadenia skôr, ako dôjde k prestojom.
Pochopenie toho, ako forma skutočne zlyhá, je východiskovým bodom každého plánu údržby. Vo výrobnom prostredí dominujú tri mechanizmy opotrebovania a každý zanecháva zreteľný podpis, ktorý sa vyškolení operátori môžu naučiť včas rozpoznať.
Opakovaný kontakt s vyhrievaným plechom, najmä plneným alebo vystuženým polymérom, postupne zmatňuje povrchovú úpravu formy. Dutina, ktorá po uvoľnení dielov čisto začne vykazovať stopy po ťahu a diely kritické pre lesk začnú vykazovať nekonzistentný lesk pri jedinom chode.
Vetracie otvory sú svojou konštrukciou malé, zvyčajne majú priemer pod milimeter, čo z nich robí prvý prvok, ktorý sa upcháva prachom zo živice, zvyškami separačného prostriedku alebo kondenzovanou vlhkosťou. Upchaté vetracie otvory sa prejavujú ako zachytené vzduchové bubliny alebo neúplná replikácia detailov v rohoch, zatiaľ čo v priebehu času môže neustále nasávanie vákua nahlodať okraje vetracích otvorov a rozšíriť ich nad rámec tolerancie.
Hliníkové nástroje, najbežnejší formovací materiál na tvarovanie za tepla, sa každým cyklom rozťahujú a zmršťujú. Pri dlhších výrobných sériách to vytvára mikrotrhlinky, najčastejšie na tenkých rebrách, ostrých vnútorných rohoch alebo oblastiach v blízkosti chladiacich kanálov, kde sú teplotné gradienty najstrmšie. Nekontrolované, vlasové trhliny sa šíria a nakoniec vyžadujú úplnú výmenu vložky namiesto jednoduchej opravy zvaru.
| Typ opotrebovania | Primárna príčina | Odporúčaný interval kontroly |
|---|---|---|
| Povrchová abrázia | Abrazívne plnivá, opakovaný kontakt s plechom | Každých 15 000 až 20 000 cyklov |
| Upchávanie ventilácie | Živicový prach, nános separačného činidla | Týždenná vizuálna kontrola, mesačné hĺbkové čistenie |
| Praskanie z tepelnej únavy | Cyklické zahrievanie a upínacie napätie | Štvrťročné penetračné farbivo alebo vizuálna kontrola |
| Škálovanie chladiaceho kanála | Minerálne usadeniny tvrdej vody | Každé 3 až 6 mesiacov v závislosti od kvality vody |
Plány údržby zlyhávajú častejšie pre zlý plán plánovania ako pre nedostatok technických znalostí. Harmonogram, ktorý vyžaduje príliš veľa od operátorov počas rušnej zmeny, sa preskočí; príliš vágny rozvrh sa interpretuje nejednotne. Nižšie uvedená tabuľka načrtáva stupňovitú štruktúru, ktorá oddeľuje rýchle kontroly, ktoré môžu operátori vykonávať medzi cyklami, od hlbšej práce vyhradenej pre plánované prestoje.
| Frekvencia | Úloha | Typické trvanie |
|---|---|---|
| Každá zmena | Vizuálna kontrola uvoľnenia dielu, povrchových značiek a okrajov orezania | 5 minút |
| Denne | Utrite povrch formy, skontrolujte aplikáciu separačného prostriedku | 10 až 15 minút |
| Týždenne | Vyčistite vetracie otvory, skontrolujte zarovnanie rámu svorky | 30 až 45 minút |
| Mesačne | Dôkladne vyčistite chladiace kanály, skontrolujte výstup vykurovacieho telesa | 1 až 2 hodiny |
| Štvrťročne | Úplná rozmerová kontrola oproti hlavnému nástrojovému záznamu | Polzmena |
Jeden praktický detail, ktorý zlepšuje dodržiavanie predpisov: spárujte každú úlohu s fyzickým umiestnením, ako je napríklad laminovaná karta v blízkosti stojana na skladovanie nástrojov, namiesto toho, aby ste sa spoliehali iba na digitálny pracovný príkaz, ktorý si operátori musia pamätať. Zariadenia, ktoré zaznamenávajú dokončenie priamo na vozíku s formami, neustále vykazujú menej preskočených intervalov ako tie, ktoré sa spoliehajú výlučne na centralizované softvérové pripomienky.

Okrem samotnej formy, riadne udržiavané pomocné zariadenia na tvarovanie za tepla nastavenie, podávanie hárkov, orezávanie, stohovanie a manipulácia s okrajmi má priamy vplyv na to, koľko stresu nástroj absorbuje. Zle napnuté valčeky na podávanie listov napríklad spôsobujú nerovnomerné vťahovanie materiálu do dutiny formy, čo núti nástroje kompenzovať hlbšie vákuové ťahanie alebo dlhšiu dobu zahrievania, čo oboje urýchľuje opotrebovanie.
Zarovnanie podávacieho valca by sa malo skontrolovať vždy, keď sa zmení šírka listu alebo meradlo. Vychýlenie tak malé ako niekoľko milimetrov naprieč širokým plechom môže spôsobiť posun, ktorý sa prejaví ako nekonzistentná hrúbka steny na jednej strane tvarovaného dielu.
Tupé orezávacie čepele nespôsobujú len rozstrapkané okraje; pridaný rezný odpor prenáša vibrácie späť cez linku, ktorá časom uvoľňuje upevňovacie prvky na susedných staniciach, vrátane rámu svorky formy. Kontrola ostrosti čepele patrí do rovnakého intervalu ako kontrola odvzdušňovania formy, pretože obe priamo ovplyvňujú kvalitu hrany dielu.
Nekontrolovaná vlhkosť podporuje absorpciu materiálu v hygroskopických živiciach v pomocných priestoroch, ktoré potom spôsobujú povrchové chyby počas tvarovania, ktoré sa dajú ľahko nesprávne prisúdiť forme, a nie stavu fólie proti prúdu. Jednoduchý záznam vlhkosti v odkladacom stojane pomáha pri riešení problémov oddeliť problémy s nástrojmi od problémov s úpravou materiálu.
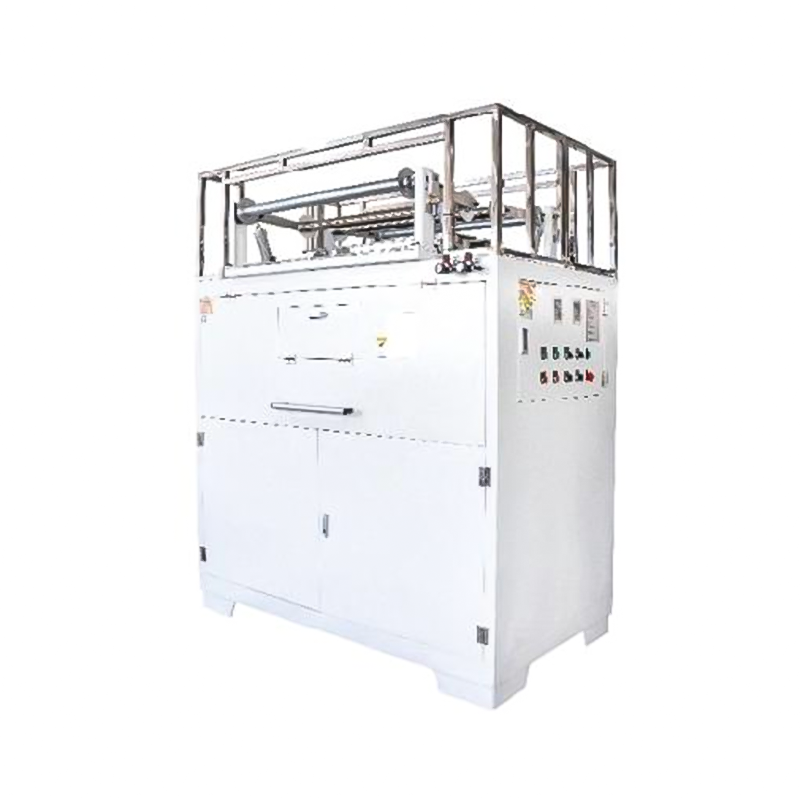
Pre linky, ktoré prevádzkujú interné vytláčanie plechov pred tvarovaním, extrudér pomocný stroj/drvič štádium určuje kvalitu prebrúsenia a kvalita prebrúsenia priamo súvisí s tým, ako konzistentne funguje forma. Znečistené alebo nekonzistentne veľké prebrúsenie vytvára lokalizované tenké miesta a gélové defekty, ktoré žiadna úprava formy nedokáže úplne opraviť.
Tupé čepele drviča produkujú častice s nepravidelnou veľkosťou rozomletých častíc a miešajú jemný prach s nadmerne veľkými vločkami v rovnakej dávke. Táto nerovnomerná distribúcia častíc sa nerovnomerne privádza do násypky extrudéra, čo vytvára lokalizovanú nekonzistenciu taveniny v smere toku. Sitá by sa mali kontrolovať na roztrhnutie alebo zväčšenie otvorov sita v pevnom intervale, a nie iba vtedy, keď sa výstup viditeľne zhorší.
Meniče sita na strane extrudéra časom akumulujú gély a karbonizovanú živicu. Nárast tlaku cez sito je najjasnejším skorým indikátorom toho, že nastala zmena; čakanie na úplné zablokovanie riskuje tlakový skok, ktorý môže poškodiť matricu alebo hnaciu sústavu.
Príliš vysoký podiel prebrúsenia v porovnaní s pôvodným materiálom má tendenciu koncentrovať kontamináciu a znižovať pevnosť taveniny počas nasledujúcich cyklov. Väčšina procesorov nachádza stabilný pracovný bod niekde medzi pätinou a tretinou obsahu prebrúsenia, hoci správny pomer do značnej miery závisí od konkrétnej živice a aplikácie dielu.
| Komponent | Výstražné znamenie | Navrhovaná akcia |
|---|---|---|
| Čepele drviča | Nepravidelná veľkosť vločiek, zvýšená hlučnosť | Naostrite alebo vymeňte v pevnom hodinovom intervale |
| Obrazovka drviča | Zväčšená sieťka, viditeľné slzy | Ihneď vymeňte, mesačne kontrolujte |
| Menič obrazovky | Zvyšujúci sa protitlak | Zmeniť balík obrazovky, zaznamenať trend tlaku |
| Prebrúsiť zásobník | Znečistenie cudzím materiálom | Pridajte magnetický separátor, skontrolujte oblasť nasávania |

Údržba nástrojov sa oplatí len vtedy, ak stroj dodávajúci teplo a vákuum tomuto nástroju sám funguje konzistentne. Tri subsystémy si zaslúžia pravidelnú pozornosť mimo formy.
Individuálne zónované ohrievače sa odlišujú od kalibrácie rôznymi rýchlosťami. Kontrola tepelného profilu naprieč vykurovacou doskou, vykonávaná minimálne štvrťročne, zachytí zóny, ktoré degradovali skôr, ako sa premietnu do nerovnomerného priehybu plechu a lokalizovaného tenkého steny.
Rýchlosť vákuového ťahania priamo ovplyvňuje replikáciu detailov, najmä v hlboko ťahaných dieloch. Čerpadlo, ktoré stráca účinnosť v dôsledku opotrebovaných tesnení alebo degradácie oleja, sa často prejaví najskôr ako pomalšie časy cyklu, než sa stane viditeľným problémom s kvalitou, čo robí z trendu času cyklu užitočný nástroj včasného varovania.
Nerovnomerný upínací rám vytvára nerovnomerné napätie na plech počas tvarovania a toto nerovnomerné napätie sa prenáša priamo do formy ako asymetrická hrúbka steny. Zarovnanie rámu by sa malo skontrolovať vždy, keď výmena formy odhalí nekonzistentné okraje orezania na opačných stranách dielu.
Keď sa objaví chyba, najrýchlejšou diagnostickou cestou je pred vykonaním úprav oddeliť príčiny na strane formy od pomocných príčin a príčin na strane extrudéra. Nižšie uvedená tabuľka organizuje bežné symptómy podľa pravdepodobného pôvodu.
| Symptóm | Pravdepodobný pôvod | Prvá kontrola |
|---|---|---|
| Zachytené vzduchové bubliny | Formovacie nástroje | Upchatie vetracieho otvoru alebo poddimenzované vetranie |
| Nerovnomerná hrúbka steny, jedna strana | Pomocný alebo strojový | Napnutie podávacieho valca, zarovnanie upínacieho rámu |
| Gélové škvrny alebo tmavé pruhy | Pomocný extrudér | Znečistenie prebrúsiť, stav obrazovky |
| Slabý povrchový lesk | Formovacie nástroje | Povrchová abrázia, polish loss |
| Pomalšie časy cyklov | Stroj | Účinnosť vákuového čerpadla, výkon ohrievača |
| Otrhané okraje lemov | Pomocný | Ostrosť ostria čepele |
Nasledujúci cyklus sumarizuje, ako jednotlivé kontroly opísané vyššie zapadajú do opakovateľného rytmu. Namiesto toho, aby sa kontrola, čistenie, mazanie a kalibrácia považovali za samostatné izolované úlohy, závody, ktoré predlžujú životnosť formy, ich považujú za jednu súvislú slučku s dokumentáciou, ktorá sa vracia do ďalšej kontroly.
Rôzne časti zariadenia v linke na tvarovanie za tepla sa opotrebúvajú rôznou rýchlosťou a reagujú na rôzne typy pozornosti. Nižšie uvedené porovnanie je všeobecným referenčným bodom; skutočné intervaly by sa mali skôr upravovať na základe prevádzkových hodín, typu živice a pozorovanej rýchlosti opotrebovania, než ich prísne dodržiavať.
| Vybavenie | Najľahší pracovný interval | Interval pre vysoké zaťaženie | Primárne riziko, ak sa vynechá |
|---|---|---|---|
| Formovacie nástroje | Mesačne | Týždenne | Povrchové chyby, upchatie vetracích otvorov |
| Pomocný trim and feed | Mesačne | Týždenne | Kvalita hrán, sledovanie driftu |
| Pomocný extrudér/crusher | Mesačne | Dvojtýždenne | Prebrúste znečistenie |
| Vákuová pumpa | Štvrťročne | Mesačne | Pomalšie cykly, slabé detaily |
| Ohrievacie zóny | Štvrťročne | Mesačne | Nerovnomerný priehyb, tenkostenné |
As a general guideline, lines running abrasive or filled resins, or operating close to continuous three-shift schedules, should default toward the heavy duty column even if current defect rates look acceptable. Wear accumulates well before it becomes visible in finished parts, and by the time a defect trend appears, the underlying tooling condition is often already several intervals behind.
Full disassembly is generally reserved for quarterly deep maintenance unless production data shows earlier signs of vent clogging or cooling channel scaling. Routine surface cleaning and vent checks should still happen weekly without full disassembly.
Uneven wall thickness most often traces back to sheet feed tension or clamp frame alignment rather than the mould cavity itself. Checking auxiliary feed systems before adjusting the mould saves significant troubleshooting time.
Higher regrind ratios concentrate contamination and can introduce inconsistent melt flow, which forces the mould to compensate through longer dwell times or deeper vacuum draw. This added stress accelerates surface wear over time even though the mould itself is not the source of the problem.
Small hairline cracks caught early can often be addressed through localized welding and refinishing. Once cracking propagates near cooling channels or thin structural ribs, insert replacement becomes the more reliable long term option.
A gradual increase in cycle time is usually the earliest measurable indicator, often appearing before any visible part quality issue. Tracking cycle time trends over weeks, rather than relying on visual inspection alone, catches this drift earlier.
They should be scheduled on a shared calendar rather than independently, since issues on one side frequently masquerade as defects on the other. Coordinated scheduling also reduces total line downtime by consolidating stoppages into fewer, longer maintenance windows.
 +86 18621972598
 +86 186 2197 2598
 [email protected]
 565, Xinchuan Road, Xinta Community, Lili Town, Wujiang District, Suzhou City, Čína
Autorské práva © 2024 Stroj na termoformovanie/plastový pohár Všetky práva vyhradené.Výrobcovia automatických vákuových termoformovacích strojov na mieru